服务咨询电话:
138-1081-6698
138-1081-6698
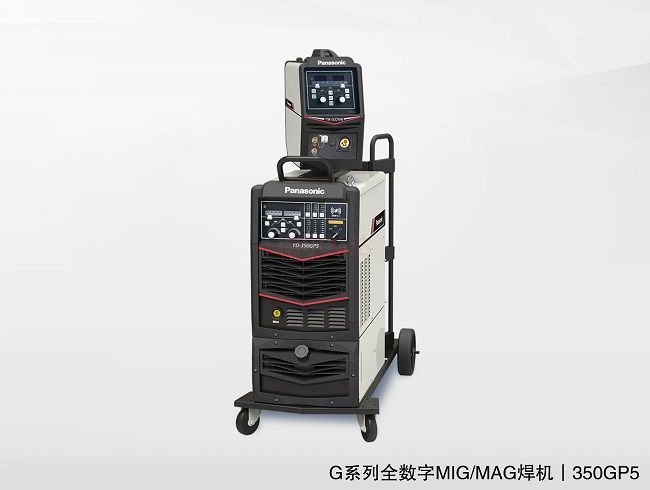
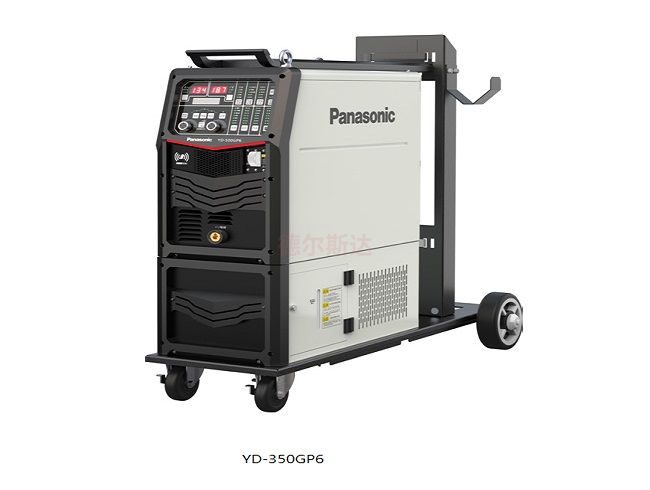
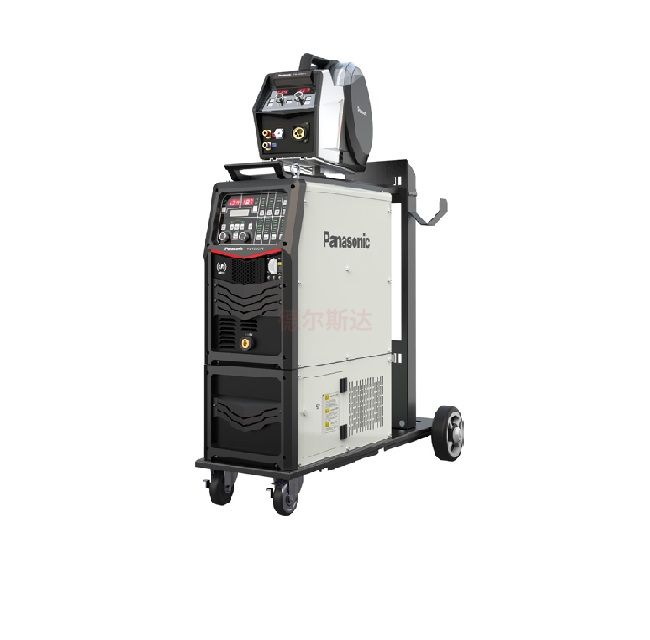
型号:YD-350GP5
序列号:YD-350GP5HNW YD-350GP5HN1 YD- 350GP5HNK YD-350GP5HNN
可焊材料:碳钢 不锈钢 铝
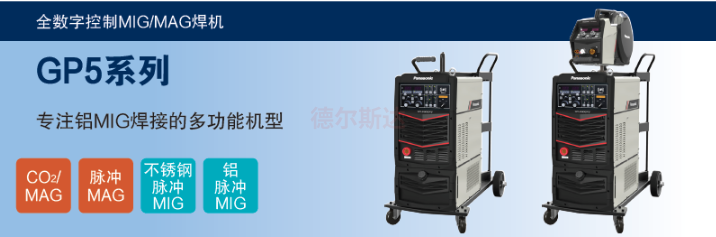
说明:GP5系列全数字脉冲MIG/MAG多功能焊机
产品介绍
多功能焊机,焊接电源内置多种材料的焊接库,搭配不同的送丝装置、焊枪及保护气体,适用于碳钢、不锈钢和铝的焊接。
标准内置IoT模块和模拟通讯接口,可扩展数字接口,可作为自动焊专机和机器人电源。
铝MIG焊接
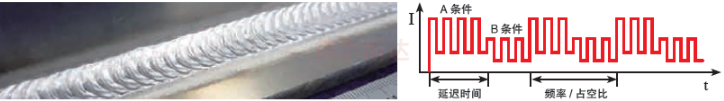
【薄板焊接工艺】铝薄板焊接,可采用AB 电流(双脉冲)工艺,A 条件和B 条件低频切换(0.5-3Hz),降低焊缝热输入,可获得类似TIG 焊的鱼鳞状焊缝。可通过设定AB 条件的电流差值调节鱼鳞片的清晰度,通过设定AB 条件的切换频率,调节鱼鳞片的间距。
电弧稳定控制
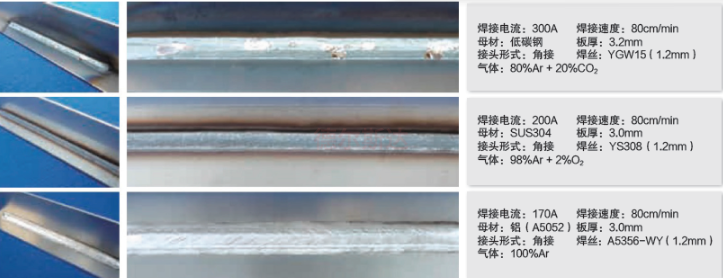
ALC 脉冲电弧稳定控制,根据所选气体/ 焊丝/ 材料组合,优化电流脉冲参数,可控制电弧中熔滴的过渡,实现低飞溅焊接,获得良好的焊缝成型。
送丝助力装置
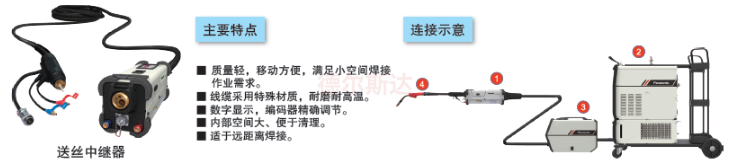
●数字控制,通过数显表,20档精确设定送丝力;
●配合铝拉丝焊枪,确保顺畅的铝焊丝送丝效果。
电源型号 | YD-350GP5 | |
产品序列号 | YD-350GP5HNW | |
输入电压 | AC 三相 380 V | |
额定输入容量 | 17.6 kVA | |
额定输入功率 | 13.5 kW | |
输入电源频率 | 50/60 Hz | |
输出特性 | CV(恒压特性) | |
额定输出电流 | DC 350 A | |
额定输出电压 | 31.5 V | |
空载电压 | DC 80 V | |
输出电流范围 | DC 40-430 A | |
输出电压范围 | 16-35.5 V | |
额定负载持续率 | 60% | |
控制方式 | IGBT逆变控制 | |
焊接条件存储 | 100通道可调用焊接规范存储 | |
冷却方式 | 强制风冷 | |
适用焊丝类型 | 药芯/实芯 | |
规范调节 | 分别/一元化 | |
焊接方法 | CO2/MAG/脉冲MAG/脉冲MIG | |
适用焊丝直径 | 软铝/硬铝 | 1.2/1.6 mm |
药芯碳钢 | 1.2/1.4/1.6 mm | |
药芯不锈钢 | 1.2 mm | |
实芯 | 0.8/1.0/1.2/1.4/1.6 mm | |
时序 | 焊接/焊接—收弧/初期—焊接—收弧/点焊 | |
保护气体 | CO2焊接 | CO2:100 % |
MAG焊接 | Ar:80 %,CO2:20 % | |
MIG焊接 | Ar:98 % , O2:2% | |
MIG铝焊接 | Ar:100% | |
气体检查时间 | 60 s(最长气体检查时间) | |
提前送气时间 | 0–5.0 s 连续调节(0.1 s 递增) | |
滞后停气时间 | 0–5.0 s 连续调节(0.1 s 递增) | |
点焊时间 | 0.3–10.0 s 连续调节(0.1 s 递增) | |
外形尺寸(长×宽×高) | 1080×570×1040 mm(含冷却系统和气瓶小车) | |
重量 | 134 kg | |
GP5铝焊接常用工法
工法 | 适用板 厚范围 | 焊缝成型 | 适合焊接方式 |
MUP 工法 | 1-6mm | 鱼鳞纹清晰 | 手工/ 机器人 |
AB 电流 (双脉冲) | 3-8mm | 鱼鳞纹外观 | 手工/ 机器人 |
往复摆动 | 3-8mm | 焊速快,焊缝宽大、平整 | 机器人 |
螺旋摆动 | 1-8mm | 焊缝宽大,适合有间隙焊 | 机器人 |
*郑重声明:为了产品及设计方案改善,本页面所载规格、设计及颜色若有更改恕不另行通知,请以最终产品为准。
路先生 13810816698
服务热线